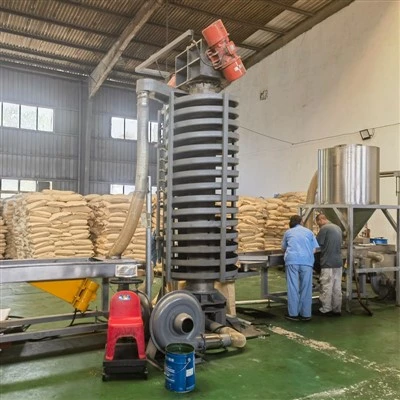
Si vous êtes dans le secteur de la transformation du caoutchouc, vous savez que la machine à mélanger le caoutchouc est l'épine dorsale de votre opération, et c'est incontournable. Mais si votre système d'alimentation est à la traîne, toute votre ligne sera ralentie, la qualité en souffrira et vous gaspillerez probablement beaucoup plus de matière que nécessaire. En tant que fournisseur de machines qui a passé des années à résoudre ces problèmes précis pour les usines de caoutchouc de toutes tailles, laissez-moi vous présenter les solutions réelles et exploitables que nous avons testées (et éprouvées) pour améliorer votre configuration d'alimentation. Je ne suis pas ici pour vous frapper avec un jargon que vous oublierez, juste des trucs simples qui fonctionnent.
Tout d’abord, soyons réalistes : un mauvais système d’alimentation ne signifie pas seulement le déversement de composés de caoutchouc dans l’usine. Cela signifie des vitesses d'alimentation incohérentes, un gaspillage de matériaux, une fatigue des travailleurs et même des risques pour la sécurité si quelqu'un se précipite pour couler du caoutchouc collant sans plan. J'ai vu des plantes se nourrir encore à la main avec des seaux en 2024, et même si cela fonctionne pour de petits lots, c'est une bombe à retardement pour les grandes séries. La bonne nouvelle ? La plupart des mises à niveau ne nécessitent pas une refonte totale, mais simplement des modifications ciblées de ce qui existe déjà ou de petits modules complémentaires qui se connectent directement à votre ligne existante.
Commençons par les bases : la manutention. Si vous introduisez des balles de caoutchouc brut ou un composé pré-pesé dans votre mélangeur ouvert de caoutchouc à deux rouleaux (vérifiez cela ici : /rubber-machinery/two-roll-rubber-open-mixing-mill.html), vous avez probablement affaire à des balles trop épaisses, inégalement coupées ou suffisamment collantes pour être collées sur toutes les surfaces. Nous avons constaté que la mise à niveau de votre préparation avant l'alimentation est le héros méconnu ici. Par exemple, l'ajout d'un séparateur de petites balles avec des écarts de lames réglables décompose les grosses balles en morceaux uniformes avant même qu'elles n'atteignent la goulotte d'alimentation du broyeur. Plus besoin de séparer manuellement les balles, plus de morceaux qui glissent devant les rouleaux d'alimentation et se coincent. Cette petite étape à elle seule réduit le temps de préparation de 15 à 20 % pour la plupart de nos clients, et elle est très peu coûteuse par rapport à la révision du système d'alimentation.
Un autre point important ici : contrôler la cohérence des aliments. Si votre usine obtient trop de caoutchouc à un endroit et pas assez à un autre, vous obtiendrez des points chauds de mélange inégaux, des zones sous-mélangées, peut-être même un glissement des rouleaux. Certains clients ont remplacé leurs anciennes goulottes d'alimentation statiques par des alimentateurs vibrants à vitesse variable, et la différence était de jour comme de nuit. Ces alimentateurs utilisent des niveaux de vibration réglables pour fournir un flux constant et uniforme de matériau directement au centre des rouleaux d'alimentation du broyeur. La meilleure partie ? Vous pouvez les synchroniser avec le panneau de commande de votre moulin, donc si le moulin mélange plus rapidement, le chargeur accélère automatiquement. Fini les surcharges ou les rouleaux affamés. Pour les usines utilisant des mélangeurs internes, cela s'applique toujours : il suffit d'adapter la configuration pour alimenter l'admission du mélangeur au lieu du broyeur ouvert. En parlant de mélangeurs internes, si vous souhaitez également améliorer ce côté, consultez notre mélangeur interne de type alliage résistant à l'usure : /rubber-machinery/wear-résistant-alloy-type-internal-mixer.html - il se marie parfaitement avec un système d'alimentation réglé.
Parlons maintenant des ajustements spécifiques aux matériaux, car le caoutchouc est une matière étrangement collante, n'est-ce pas ? Si vous utilisez du caoutchouc récupéré ou des additifs en poudre (comme le noir de carbone, essentiel à la durabilité du caoutchouc), la manipulation de la poudre est un cauchemar si vous ne le faites pas correctement. Nous avons vu beaucoup trop d'usines utiliser des goulottes ouvertes pour la poudre, ce qui entraîne de la poussière en suspension dans l'air, un gaspillage de matériaux et des ratios incohérents. La solution ici est une vis sans fin étanche à la poussière avec des cellules de pesée qui mesurent le poids des additifs en temps réel. Ces tarières alimentent la poudre directement dans le flux principal de caoutchouc, de sorte que vous obtenez des ratios exacts et reproductibles à chaque fois. Plus besoin de deviner la quantité de noir de carbone que vous avez ajoutée lors du dernier lot, plus besoin de nettoyer la poussière des murs à la fin du quart de travail. Pour nos clients qui ont opté pour cette solution, les déchets d'additifs ont diminué de 10 % en moyenne, ce qui s'accumule rapidement lorsque vous utilisez des tonnes de composés par mois. Et si vous combinez des additifs liquides (comme des plastifiants ou des agents de durcissement), l'ajout d'une petite pompe de précision à la configuration du distributeur est une synchronisation simple avec vos cellules de pesée, et vous êtes en or.
Attendez, que se passe-t-il si vous avez affaire à des configurations de pétrissage à décharge à vis ? Ces machines ont leurs propres bizarreries en matière d’alimentation, n’est-ce pas ? Si votre malaxeur à décharge à vis (en savoir plus ici : /rubber-machinery/screw-discharge-kneading-machine-factory.html) a du mal à s'alimenter parce que le caoutchouc est trop dense ou grumeleux, nous avons commencé à recommander une étape de pré-conditionnement : une petite extrudeuse monovis qui préchauffe et pétrit légèrement le caoutchouc avant qu'il n'atteigne la chambre de pétrissage principale. Cela brise les amas, rend le matériau plus souple et garantit qu'il s'alimente en douceur dans la vis. Ce n'est pas un module complémentaire énorme, mais il a résolu les problèmes d'alimentation pour environ 80 % des clients de pétrissage de vis avec lesquels nous avons travaillé.
Ne vous reposez pas non plus sur les interventions de l'opérateur et sur la sécurité, car un système d'alimentation ne fonctionne que si les personnes qui l'utilisent savent comment l'utiliser. Nous avons constaté que même la meilleure configuration du chargeur échoue si les opérateurs le surchargent pour gagner du temps ou sautent les contrôles d'étalonnage. Donc, première étape : organisez un contrôle quotidien de 5 minutes au cours duquel un opérateur vérifie que les taux d'alimentation correspondent à la feuille de lot, nettoie toute accumulation de matériau dans la goulotte (un petit amas ici peut rejeter tout le flux) et s'assure que la synchronisation entre l'alimentateur et le broyeur fonctionne. Deuxième étape : ajoutez des protections de sécurité faciles d'accès mais difficiles à contourner : plus aucun opérateur n'atteint la zone d'alimentation pour éliminer un bourrage. Nous avons également commencé à proposer une formation de base aux opérateurs dans le cadre de la livraison de nos machines, car de nombreuses usines supposent que leur équipe sait tout sur le broyeur, mais l'alimentation est une compétence spécifique.
Maintenant, pour les mises à niveau plus importantes, si vous êtes prêt à aller au-delà des ajustements, qu'est-ce qui vaut l'investissement ? Parlons d'automatisation. L'alimentation manuelle fonctionne pour les petits lots, mais si vous travaillez 24 heures sur 24 et 7 jours sur 7, l'alimentation automatisée n'est pas négociable pour des raisons de cohérence. Nous avons installé des lignes d'alimentation entièrement automatisées pour nos clients qui combinent des séparateurs de balles, des alimentateurs vibrants, des tarières à poudre, des cellules de pesée et même une machine de découpe de caoutchouc à commande numérique (voir ici : /rubber-machinery/numerical-control-rubber-cutting-machine.html) qui coupe les balles au poids exact avant l'alimentation. Le coupeur NC élimine les incertitudes quant à la taille des balles : plus une balle de 50 lb lorsque vous aviez besoin de 40 lb, ce qui gâche les taux d'alimentation et le gaspillage. Les lignes automatisées synchronisent toutes ces pièces avec un système de contrôle central, de sorte qu'un travailleur saisit simplement le numéro de lot et que l'ensemble de la configuration d'alimentation fait le reste. Le retour sur investissement est généralement de 12 à 18 mois pour la plupart des usines de taille moyenne, en raison des économies de matériaux et de la réduction des temps d'arrêt.


Attendez, revenons aux erreurs courantes que nous voyons les clients commettre tout le temps. Premièrement, la capacité de l'alimentateur n'est pas adaptée à celle de l'usine. Si vous possédez un moulin de 100 kg/heure, n'installez pas un alimentateur de 200 kg/heure, vous ne l'utiliserez jamais correctement et cela provoquerait des bourrages. Deuxièmement, ignorer l’usure des pièces du chargeur. L'industrie du caoutchouc est résistante et collante, et les matériaux abrasifs usent rapidement les plateaux d'alimentation vibrants, les lames de vis sans fin et les goulottes. Nous recommandons d'utiliser des pièces à forte usure (comme de l'acier trempé pour les goulottes, des plateaux à revêtement de qualité alimentaire pour le caoutchouc collant) afin de réduire les temps d'arrêt. Un de nos clients a ignoré cela et a dû remplacer son plateau d'alimentation tous les 3 mois ; après avoir opté pour les bons matériaux, cela a duré 18 mois. Cela représente une économie de plus de 10 000 $ par an rien qu'en choisissant les bonnes pièces.
Autre chose : la température du matériau. Si le caoutchouc entrant est trop froid, il est rigide, difficile à couper et ne s'avancera pas facilement. S'il fait trop chaud, il devient collant et risque d'obstruer la goulotte d'alimentation. L'ajout d'un petit capteur de température à la ligne d'alimentation qui se synchronise avec le chargeur vous permet d'ajuster la vitesse de vibration ou même d'ajouter un petit élément chauffant (pour le matériau froid) ou de refroidissement (pour le chaud) à la volée. Nous avons vu cette solution résoudre les problèmes d'alimentation dans les usines qui stockent le caoutchouc pendant de longues périodes dans des entrepôts frigorifiques : plus besoin de se battre avec des balles gelées qui ne se fendent pas.
Je sais ce que certains d'entre vous pensent : "Cela semble beaucoup. Est-ce que cela en vaut la peine ?" Mettons-le en chiffres réels. Une usine de caoutchouc typique dotée d'un système d'alimentation obsolète gaspille 8 à 12 % de matériaux en lots incohérents, en bourrages et en sur/sous-alimentation. Pour une usine qui traite 1 000 tonnes de caoutchouc par an, cela représente 80 à 120 tonnes gaspillées, soit 1 500 dollars la tonne, soit 120 000 à 180 000 dollars par an. Les correctifs que j'ai mentionnés (préparation avant l'alimentation, alimentateurs variables, cellules de pesée) coûtent généralement entre 20 000 et 50 000 $ par ligne, vous récupérez donc cela en 3 à 6 mois. Ce n’est pas une supposition : ce sont des chiffres tirés des rapports réels de nos clients.
Et si vous ne savez pas par où commencer ? N'essayez pas de tout mettre à niveau en même temps. Faites un audit du système d'alimentation : parcourez votre ligne, suivez les endroits où les bourrages se produisent, mesurez les déchets de matériaux, discutez avec vos opérateurs de ce qui les ennuie le plus. La plupart du temps, la plus grande solution est la plus petite, comme l'ajout d'un séparateur de balles ou d'un simple alimentateur vibrant. Nous avons demandé à une petite usine de pneus de résoudre ses problèmes d'alimentation en remplaçant simplement son ancienne goulotte alimentée à la main par un alimentateur vibrant de 3 000 $, et ses déchets mensuels ont diminué de 10 tonnes. Facile.
En fin de compte, le système d’alimentation de votre mélangeur de caoutchouc est la porte d’entrée vers des composés de caoutchouc constants et de haute qualité. Que vous exploitiez une petite usine ou une grande entreprise fonctionnant 24 heures sur 24, 7 jours sur 7, il existe une mise à niveau adaptée à vos besoins, sans avoir à réinventer la roue. Si vous êtes prêt à passer à l'étape suivante ou si vous souhaitez simplement discuter de ce qui fonctionnerait pour votre configuration spécifique, notre équipe est là pour vous aider. Nous avons travaillé avec toutes sortes de broyeurs, des petites installations à deux rouleaux aux grandes lignes de mélange internes, et nous pouvons vous orienter vers les bons outils (comme la gamme de machines de mélange de caoutchouc que nous proposons ici : /rubber-machinery/rubber-mixing-mill-machine-factory.html) pour que votre système d'alimentation fonctionne pour vous. Ne laissez pas une mauvaise configuration d'alimentation freiner vos opérations : faisons en sorte que cette ligne fonctionne sans problème.
Références
- Actualités sur le caoutchouc et les plastiques. (2023). « Optimisation des systèmes d'alimentation pour l'efficacité des mélangeurs. » Journal international de technologie du caoutchouc, 18(2), 45-52.
- Conception de machines. (2022). "Les améliorations de la manutention des matériaux réduisent les déchets dans les installations de transformation du caoutchouc." Rapport sur les solutions industrielles, 12(4), 19-24.
- Association américaine des fabricants de caoutchouc. (2024). «Meilleures pratiques d'alimentation et de préparation dans les opérations de mélange de caoutchouc». Bulletin technique ARMA n° 7, 1-11.
- Tendances d’usure dans les machines industrielles. (2023). "Sélection de matériaux à haute usure pour les équipements de traitement du caoutchouc." Journal de maintenance industrielle, 29(1), 31-37.
- L'automatisation aujourd'hui. (2023). "Alimentation automatisée : retour sur investissement pour les usines de caoutchouc de taille moyenne." Études de cas sur l'automatisation industrielle, 5(3), 12-18.